Problemas comunes y soluciones para anomalías de vacío en liofilizadores comerciales
En primer lugar, una anomalía de vacío no significa necesariamente que haya un problema con la bomba de vacío.
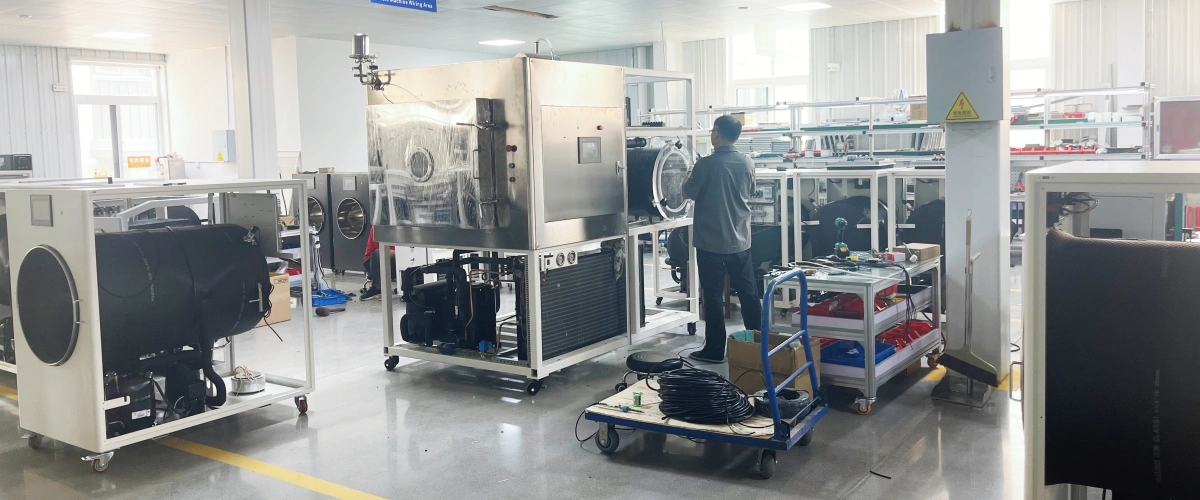
En el proceso de liofilización, el sistema de vacío afecta directamente la eficiencia del secado, la calidad del producto y la estabilidad del equipo. Cuando una máquina muestra una disminución lenta del vacío, no alcanza el umbral de vacío establecido o experimenta un aumento continuo de presión durante el funcionamiento, muchas personas sospechan inmediatamente que se trata de una falla de la bomba de vacío.
Sin embargo, en realidad, el nivel de vacío refleja la salud operativa de todo el sistema integrado. La puerta de la cámara de secado, las válvulas de drenaje, las condiciones operativas de la trampa de frío, la carga de material y la propia bomba de vacío: una anomalía en cualquier eslabón puede provocar una caída en el rendimiento del vacío.
1: Si la presión no baja al inicio del bombeo de vacío, se debe principalmente a una fuga externa
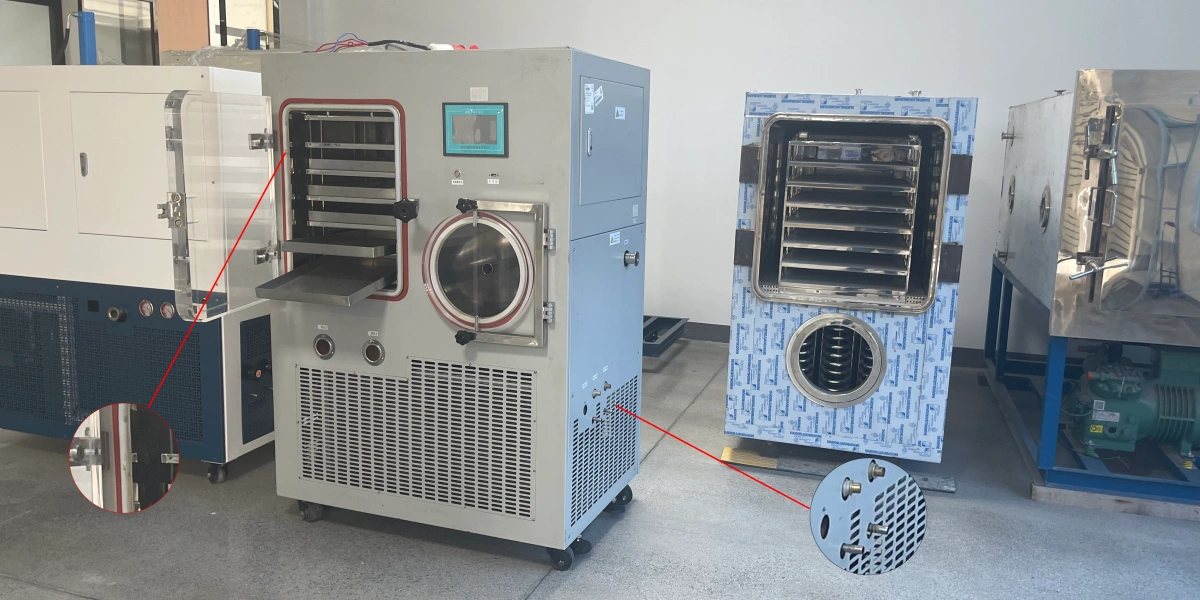
Si el equipo no logra alcanzar el nivel de vacío establecido durante una prueba sin carga, generalmente indica una fuga externa en el sistema. Antes de revisar la bomba de vacío, priorice la inspección de las siguientes tres áreas para detectar anomalías.
1. Desechos o envejecimiento en la junta de la puerta de la cámara
La junta de goma de la puerta de la cámara es el punto de fuga más común. Al procesar materiales con alto contenido de humedad, como carne o mariscos, residuos como aceites, escombros y cristales de hielo se adhieren fácilmente a la superficie de la junta. Incluso los residuos microscópicos pueden comprometer el sellado. Además, el uso prolongado y los ciclos continuos de frío y calor pueden hacer que la junta de goma envejezca, se deforme o se agriete, lo que también provoca fugas persistentes.
2. La válvula de drenaje o la válvula de ventilación no están completamente cerradas
Durante largos períodos de funcionamiento, es posible que el núcleo de la válvula no cierre completamente debido a la acumulación de sarro o impurezas. Esto permite que el aire entre continuamente, evitando que el vacío alcance su estándar objetivo.
3. Descongelación incompleta de la trampa de frío
Las capas de hielo residuales en la trampa de frío no sólo comprometen la eficiencia de la refrigeración sino que también pueden obstruir los canales de evacuación de aire, reduciendo así la eficiencia volumétrica de la bomba de vacío. Este problema es particularmente común durante ciclos de producción continuos o cuando se procesan materiales con alto contenido de humedad.
Resumen: Los tres elementos anteriores constituyen las inspecciones de sellado más básicas para el sistema de vacío de un liofilizador y representan las tasas de falla más altas en el sitio. Al solucionar problemas sistemáticamente en el orden deJunta → Válvulas → Trampa de frío, la mayoría de las anomalías iniciales de extracción de vacío se pueden resolver en esta etapa.
2: Fuga estructural dentro del equipo y juicios de datos erróneos
Si no se encuentran anomalías después de inspeccionar los componentes antes mencionados, pero un funcionamiento en vacío aún no logra generar un vacío estable, es probable que el problema se deba a sellos flojos en la estructura mecánica interna del equipo o a un error de juicio por parte del sistema de detección.
Este escenario se caracteriza por una máquina que "parece completamente normal" en el exterior, pero la aspiradora constantemente no cumple con los estándares o exhibe una microfuga persistente que es difícil de localizar solo mediante la intuición.
1. Microfugas causadas por tensión desigual en la brida que conecta la bomba de vacío y el equipo
Después de la puesta en servicio de un equipo nuevo o después del reensamblaje durante el mantenimiento, si la brida de conexión entre la bomba de vacío y el fuelle del liofilizador no está alineada e instalada correctamente, puede causar fácilmente una ligera deformación de la cara de la brida. Esta deformación suele ser invisible a simple vista, pero en condiciones de presión negativa, crea una ruta de fuga microscópica y persistente.
-
Manifestaciones típicas: La velocidad inicial de descenso del vacío parece normal, pero el sistema nunca puede alcanzar su límite de vacío final. Por lo general, las anomalías se descubren solo cuando se utilizan fluidos de detección de fugas o se realizan pruebas de aislamiento segmentadas. El problema desaparece una vez que la brida se vuelve a apretar uniformemente.
-
Recomendaciones para la solución de problemas: Vuelva a apretar los pernos de la brida siguiendo un patrón en cruz diagonal. Inspeccione si la junta de sellado está desalineada o apretada localmente. Vuelva a verificar las bridas de conexión del colector primario o las interfaces de fuelle.
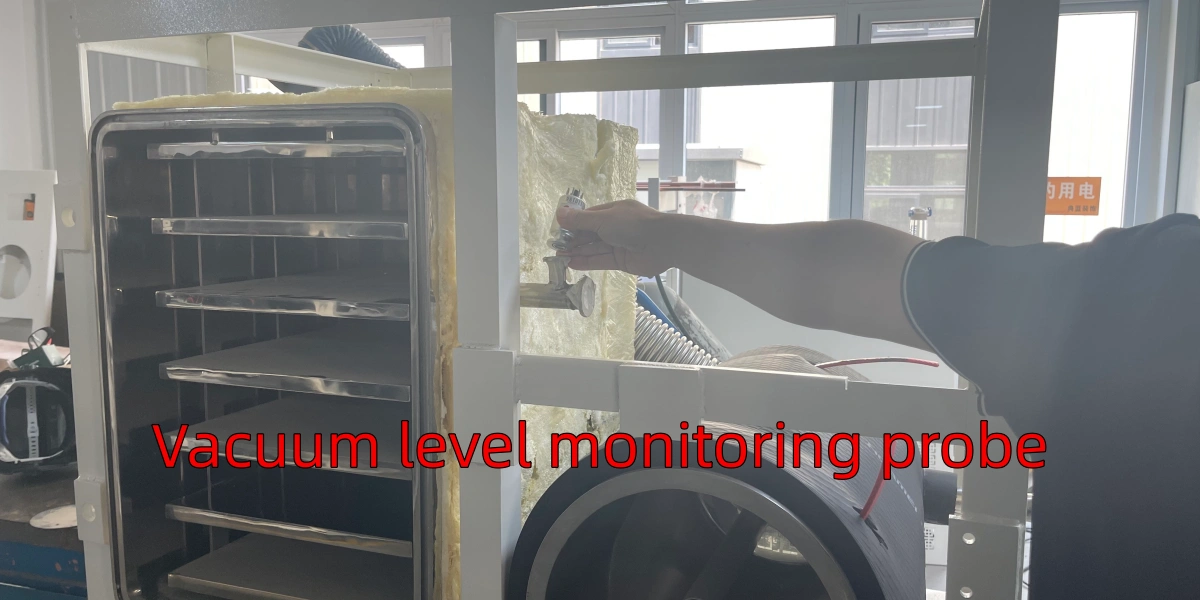
2. "Falsas anomalías de vacío" causadas por la contaminación del sensor de vacío
Durante operaciones prolongadas, los medidores Pirani o McLeod son altamente susceptibles a la contaminación por vapor de agua o compuestos volátiles. Una vez que se forma una capa similar a una película y cubre la superficie de la sonda del sensor, las lecturas del sensor se distorsionan, lo que genera una visualización falsa que muestra que "el vacío no está a la altura del estándar", aunque es posible que la presión real del sistema ya haya alcanzado los parámetros normales.
-
Errores de juicio comunes: El panel de instrumentos muestra un nivel de vacío que no se puede bajar, pero el procesamiento del producto y las operaciones del sistema continúan normalmente. Reemplazar el sensor restablece instantáneamente las lecturas de datos normales. Se producen discrepancias de lectura notables entre diferentes sensores dentro del mismo lote.
-
Recomendaciones para la solución de problemas: Limpie o reemplace la sonda del vacuómetro. Haga una referencia cruzada de las lecturas del vacuómetro mecánico con los datos del sensor electrónico. Verifique si hay reflujo de condensado drenando hacia el sensor.
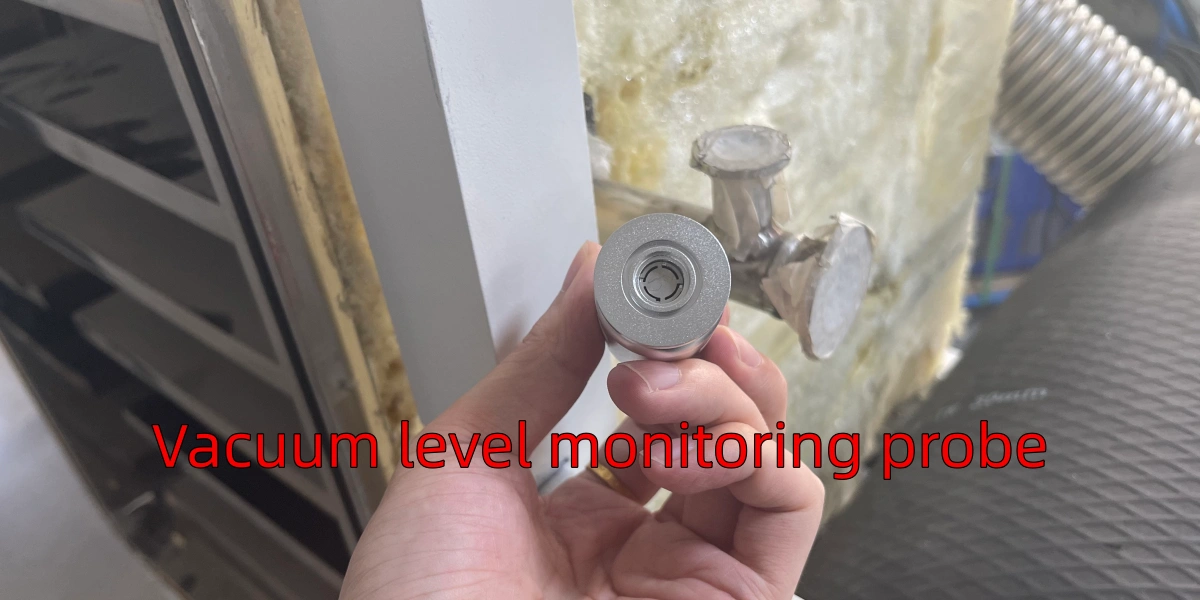
3. Microgrietas que inducen vibraciones a largo plazo en las soldaduras de la cámara de secado
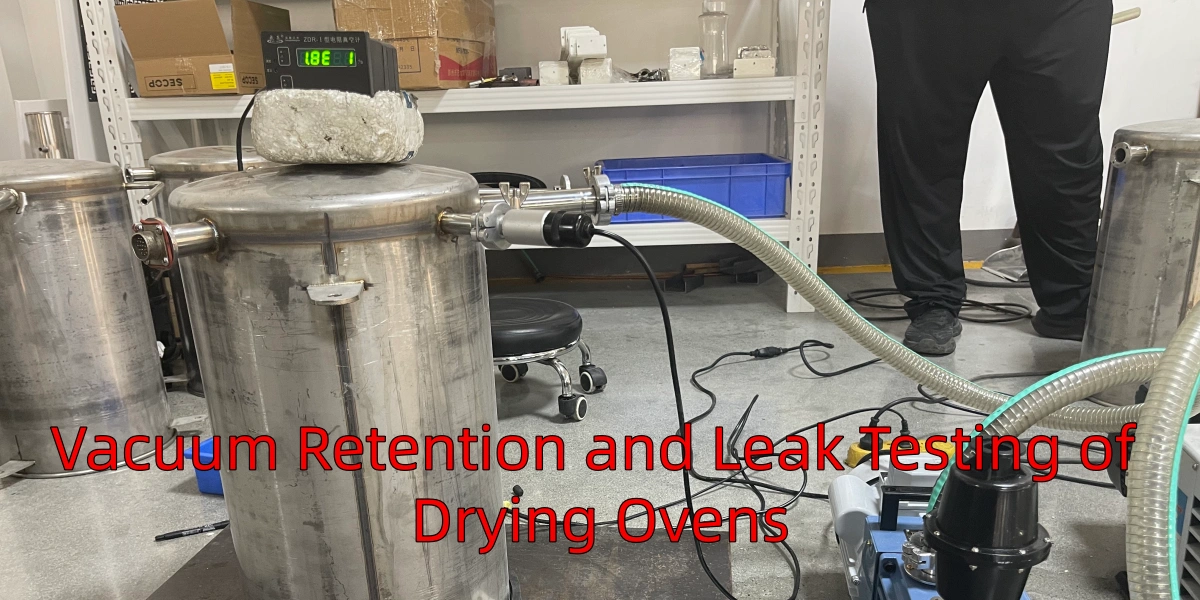
Los liofilizadores funcionan continuamente bajo duras condiciones de tensión compuestas que combinan una presión de vacío negativa estructural con vibraciones mecánicas tanto del compresor como de la bomba de vacío. Si el equipo de soldadura o el refuerzo estructural son inadecuados, las zonas de soldadura pueden desarrollar microfisuras bajo tensión cíclica alterna a largo plazo, formando una fuga de vacío lenta y continua.
-
Características típicas: La tasa de fuga es extremadamente lenta, lo que dificulta excepcionalmente el posicionamiento rápido. La fuga es imperceptible cuando la máquina está apagada pero se intensifica una vez en funcionamiento. Las pruebas estándar de fugas de agua con jabón rara vez lo detectan en el primer intento.
-
Recomendaciones para la solución de problemas: Realice pruebas de retención de presión por zonas en costuras de soldadura sospechosas. Inspeccione las concentraciones de alta tensión (como el fondo de la cámara y los anclajes de soporte del colector). Cuando sea necesario, ejecute pruebas de fugas de helio o verificaciones de aislamiento segmentadas.
4. Microfiltración o envejecimiento de juntas en fuelles y acoplamientos de desconexión rápida
Los fuelles y las uniones roscadas son típicos "puntos de fuga estática a largo plazo". Bajo la acción continua de ciclos de alta y baja temperatura y vibraciones a largo plazo, los fuelles pueden experimentar microporosidad, mientras que los materiales de sellado (como la cinta de teflón o las arandelas de sellado) en las conexiones envejecen y fallan gradualmente.
-
Manifestaciones típicas: La tasa de fuga es generalmente lenta pero continua. Reemplazar las mangueras flexibles o renovar los sellos restablece inmediatamente el funcionamiento normal. El problema demuestra un patrón cíclico y recurrente.
-
Recomendaciones para la solución de problemas: Inspeccione periódicamente las superficies del fuelle para detectar signos de fatiga. Reemplace las arandelas de sellado viejas rápidamente o vuelva a envolver las interfaces roscadas con cinta selladora nueva. Priorice la inspección de los segmentos de conexión que sufren frecuentes transiciones térmicas de frío y calor.
Orden sistemática de resolución de problemas: Sellos de brida → Datos del sensor → Estructuras de soldadura de cámara y trampa de frío → Conexiones flexibles de fuelle. Descuidar esta capa de resolución de problemas conduce fácilmente a un ciclo de "reparaciones repetidas con problemas persistentes", lo que la convierte en una de las categorías de fallas que consumen más tiempo en las operaciones de liofilización.
3: Cómo resolver una caída repentina en el nivel de vacío durante el funcionamiento normal del equipo
Si la máquina pasa la prueba en vacío (alcanzando rápidamente el vacío establecido o el límite de vacío final sin problemas) pero el nivel de vacío aumenta repentinamente de manera continua o no se estabiliza una vez que comienza la carga del producto (especialmente al ingresar a la fase de secado por desorción secundaria),Generalmente se pueden descartar fugas de equipos externos.
La gran mayoría de estos fallos se deben al estado del material, al método de carga o a la configuración de la receta de liofilización. En esencia, no se trata de una deficiencia en el rendimiento del sistema de vacío, sino que el volumen de vapor de agua generado por el material en un corto período de tiempo ha superado la capacidad de condensación de la trampa de frío.
1. Tiempo de precongelación del material insuficiente (la temperatura central no llega por debajo del punto eutéctico)
El objetivo final de la etapa de precongelación es garantizar que toda el agua libre dentro del material esté completamente solidificada. Tomando como ejemplo materiales con alto contenido de humedad, como carnes y mariscos frescos: si ingresan al ambiente de vacío antes de que su temperatura central caiga por debajo del punto eutéctico, la humedad no congelada se vaporizará instantáneamente debido a la caída repentina de presión, causando un fenómeno similar a "golpes" o "ebullición repentina". Esta rápida liberación de volúmenes masivos de vapor de agua aumenta la presión de la cámara de secado, provocando que el nivel de vacío caiga en picado. Esto suele ocurrir debido a programas de producción apresurados que acortan los tiempos de precongelación, o porque las losas de material excesivamente gruesas impiden la congelación completa del núcleo.
2. Sobrecarga de material más allá de la capacidad de condensación de la trampa de frío
Para aumentar el rendimiento de un solo lote, muchas instalaciones aumentan el espesor de carga en las bandejas o exceden la capacidad máxima de carga de los estantes. Sin embargo, la capacidad de captura de hielo de la trampa de frío es un límite físico fijo.
Cuando el secado primario alcanza su pico de sublimación, si la generación de vapor de agua a corto plazo supera la capacidad de diseño de la trampa de frío, el exceso de vapor de agua no puede condensarse a tiempo. Permanece atrapado dentro de la cámara de secado, lo que eleva la presión del sistema.
Además, esto acelera la emulsificación del aceite de la bomba de vacío y provoca el colapso de la estructura del material, lo que desencadena una costosa reacción en cadena de pérdidas. Para productos con alto contenido de humedad, controlar el espesor de carga de una sola capa siempre debe tener prioridad sobre la búsqueda ciega del volumen del lote.
3. Materiales ricos en grasas que liberan gases no condensables que interfieren con el vacío
Cuando se procesan materias primas ricas en grasas, como salmón o piel de pato, la combinación de baja presión y calentamiento continuo hace que estos materiales liberen trazas de compuestos orgánicos volátiles. Estos gases no pueden condensarse formando escarcha dentro de la trampa fría como lo hace el vapor de agua. A medida que estos gases no condensables se acumulan, la carga sobre la bomba de vacío aumenta. Incluso si la máquina no tiene fugas físicas, observará una caída en la capacidad de vacío final o fluctuaciones de vacío ampliadas.
Al procesar productos con alto contenido de grasa o aceite, la velocidad de rampa de calentamiento y el programa de secado se deben ajustar según las características del material para evitar liberaciones repentinas y masivas de gases volátiles que desestabilizan el sistema de vacío.
Capítulo 4: ¿Por qué el nivel de vacío sigue empeorando incluso cuando no hay fugas?
Durante todo el proceso de liofilización, el sistema de vacío no funciona de forma aislada. Los estantes aportan calor al material, mientras que la trampa de frío captura rápidamente el vapor de agua generado por sublimación; debe mantenerse un equilibrio dinámico entre ambos. Si alguno de los eslabones falla, el nivel de vacío es siempre el primer indicador en reaccionar.
Si los sellos de la máquina están en buen estado y el material está completamente precongelado, pero persisten las fluctuaciones de vacío, lo más probable es que el problema esté en los parámetros del sistema de refrigeración o en el equilibrio del proceso.
1. El aumento de la temperatura de la trampa de frío evita la condensación oportuna del vapor de agua
La función principal de la trampa de frío es capturar rápidamente el vapor de agua sublimado. Si la eficiencia de disipación de calor del compresor cae, el condensador acumula mucho polvo o la carga de refrigerante es baja, la trampa de frío no puede mantener su rango de temperatura de diseño. El vapor de agua sin condensar permanece en la cámara de secado, lo que provoca que el vacío se degrade. Este exceso de vapor de agua luego ingresa a la bomba de vacío, acelerando la emulsificación del aceite o causando daños mecánicos a la bomba.
2. Rampas agresivas de calentamiento de estantes que generan volatilización repentina
La clave para el secado primario no es calentar lo más rápido posible, sino lograr una tasa de sublimación continua y estable. Si la curva de calentamiento de la receta de liofilización se configura de manera demasiado agresiva, el rápido aumento de la temperatura del estante libera un gran volumen de vapor de agua en un período corto. Cuando esto supera los límites de procesamiento de la trampa de frío y el sistema de vacío, la presión de la cámara aumenta y los niveles de vacío fluctúan. Los productos con alto contenido de humedad requieren perfiles de calentamiento suaves para garantizar un proceso de sublimación controlado.
3. Acumulación de gases residuales del sistema que bloquean el flujo de vapor de agua
Durante el funcionamiento continuo del liofilizador, los gases no condensables se acumulan gradualmente dentro de la máquina. Cuando estos gases se acumulan alrededor del área de la trampa fría, crean un efecto de manta que impide que el vapor de agua migre suavemente hacia las placas del condensador. Esto deja una porción de vapor sin capturar, lo que aumenta la carga general en el sistema de vacío. Si bien esto no se presenta como una fuga física, causa que el vacío final se degrade y prolonga los tiempos de extracción.
4. Variación excesiva de la temperatura del estante que provoca que el producto se derrita localmente
Las temperaturas de los estantes deben permanecer lo más uniformes posible durante la liofilización. Si se impide la circulación del fluido de transferencia de calor o existen bolsas de aire dentro del colector interno, ciertas secciones del estante pueden calentarse rápidamente mientras que otras permanecen frías. Las zonas de alta temperatura liberan prematuramente grandes volúmenes de vapor de agua, alterando el equilibrio de vacío de toda la cámara de secado. Este problema generalmente se manifiesta como una calidad de secado inconsistente dentro del mismo lote, y algunos productos muestran colapso estructural localizado o retención de humedad.
5. Acumulación excesiva de hielo en los canales de evacuación de la trampa de frío.
La capa de hielo sobre la superficie fría de la trampa se espesa continuamente a medida que avanza la liofilización. Si la carga de humedad del material es demasiado alta o los tiempos de funcionamiento continuo son demasiado largos, la acumulación de hielo puede puentear y restringir físicamente los canales de evacuación de aire. Esto obstruye el flujo de aire y vapor, lo que provoca una fuerte disminución en la eficiencia del bombeo. Incluso si la bomba de vacío funciona perfectamente, el establecimiento del vacío se ralentiza significativamente y resulta difícil mantener la estabilidad.Es obligatorio descongelar completamente después de cada ciclo de lote para evitar la acumulación de hielo espeso.
Capítulo 5: Disminución del rendimiento o daños a la bomba de vacío
⚠️Nota operativa crucial: Cuando una bomba de vacío presenta una falla, con frecuencia es elconsecuenciade los desequilibrios del sistema, en lugar de la raízcausa. Muchos casos de disminución del rendimiento de la bomba se deben a la exposición prolongada al vapor de agua, la contaminación por aceite o al funcionamiento prolongado en condiciones de alta carga. Confirme la verdadera causa raíz antes de decidir reemplazar una bomba costosa.
1. Capacidad de evacuación de extracción de emulsificación de aceite de bomba
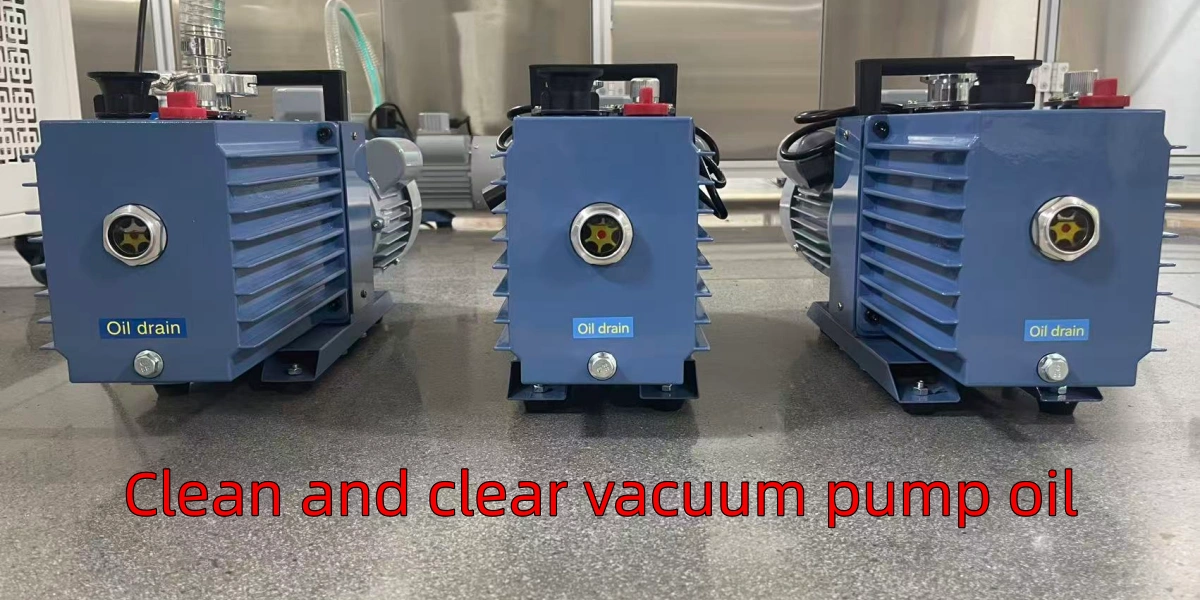
La emulsificación del aceite es el fallo más común de la bomba de vacío. Cuando la eficiencia de condensación de la trampa fría disminuye, grandes volúmenes de vapor de agua pasan por la trampa y entran en la cámara de la bomba de vacío, mezclándose directamente con el aceite de la bomba. Esto convierte el aceite transparente en una emulsión de color blanco lechoso. Una vez emulsionado, las propiedades de sellado y lubricación del aceite se degradan catastróficamente. La bomba se desacelera y no logra alcanzar el vacío máximo designado. Esto ocurre con frecuencia cuando se procesan productos con alto contenido de humedad, como carnes y mariscos frescos. Si el aceite aparece blanco, turbio o muy espumoso,cambie el aceite de la bomba inmediatamentee inspeccionar la trampa de frío.
2. Filtro de escape obstruido que asfixia la eficiencia del escape
El filtro de escape separa la neblina de aceite al tiempo que garantiza que la bomba de vacío ventile suavemente. Durante largas horas de funcionamiento, el elemento filtrante se obstruye con residuos de aceite y partículas, lo que aumenta constantemente la contrapresión. Aunque el motor de la bomba continúa funcionando normalmente, los gases internos no pueden ventilarse de manera eficiente, lo que provoca una fuerte caída en la eficiencia volumétrica. Si los tiempos de extracción se prolongan, las temperaturas de la bomba se elevan o el funcionamiento de la bomba genera un sonido profundo y laborioso, verifique si el filtro de escape ha alcanzado su intervalo de reemplazo.
3. Desgaste de los componentes internos que reduce los límites finales de vacío
Funcionar bajo estados prolongados de alta carga, cambios de aceite retrasados y la ingestión continua de gases cargados de humedad aceleran el desgaste mecánico interno. A medida que se expanden los espacios entre las paletas y la carcasa de la bomba, aumentan las fugas internas. Incluso con funcionamiento continuo, la bomba ya no puede generar ni mantener un alto vacío estable. Este modo de falla no ocurre de la noche a la mañana; se presenta como una desaceleración gradual en la velocidad de extracción del vacío, un aumento progresivo en los límites de presión máxima, un aumento del ruido de funcionamiento y vibraciones elevadas. Una vez que se descartan los factores de mantenimiento del aceite y del filtro, la bomba requiere reconstrucción profesional o reemplazo de componentes.
Procedimiento operativo estándar (SOP) para anomalías de vacío
Solucione los problemas sistemáticamente, desde elementos simples hasta complejos y desde elementos externos a internos. Confirme que cada etapa sea completamente normal antes de avanzar a la siguiente para eliminar desmontajes redundantes y diagnósticos erróneos.
| Etapa de solución de problemas | Enfoque de inspección | Elementos clave de evaluación | Estándar de juicio | Expresiones anómalas | Capítulo correspondiente | Acción de manejo |
|---|---|---|---|---|---|---|
| 1. Inspección básica de sellos (puntos de fuga estática) | Aísle rápidamente los puntos de fuga externos de alta frecuencia. | Junta de la puerta de la cámara, válvulas de drenaje/ventilación, estado de descongelación de la trampa de frío. | Pull-down de vacío descargado≤ 100Pa(o límite de la máquina). | La reducción lenta del vacío o el vacío final permanece por encima del límite objetivo. | Capítulo 1 | Limpiar o reemplazar sellos; cerrar completamente todas las válvulas; realizar un ciclo de descongelación completo. |
| 2. Inspección mecánica profunda (fugas ocultas y datos falsos) | Aísle problemas ocultos en bridas, soldaduras y sensores. | Alineación/tensiones de bridas, condición del sensor de vacío, costuras de soldadura e integridad de la carcasa de la cámara, fuelles y uniones. | La prueba de mantenimiento de presión muestra un vacío estable; Las lecturas del sensor se alinean con los medidores mecánicos. | La presión aumenta lentamente durante la espera de aislamiento; las lecturas del sensor se desvían; microfugas persistentes. | Capítulo 2 | Realineación/apriete de bridas; limpiar/reemplazar el sensor de vacío; volver a soldar fracturas; reemplace los fuelles viejos. |
| 3. Inspección de materiales y recetas (problemas de producción posteriores a la carga) | Aísle las sobrecargas de vacío causadas por el estado del producto o las configuraciones de carga. | Profundidad de precongelación del núcleo, volumen de carga de un solo lote, impactos de gases volátiles con alto contenido de grasa. | La máquina descargada funciona perfectamente; pistas de ejecución cargadas dentro de los límites del diseño de la receta. | El vacío cae o aumenta al cargar; tiempos de secado prolongados; colapso del producto/espalda mojada. | Capítulo 3 | Amplíe los tiempos de remojo antes de la congelación; reducir el espesor de la bandeja de una sola capa; optimizar las rampas de calentamiento de recetas. |
| 4. Refrigeración y equilibrio térmico (inversión termodinámica) | Verifique que la refrigeración y la compensación térmica coincidan perfectamente. | Temperaturas de la trampa de frío, escalones de la rampa de calentamiento de los estantes, acumulación de gas no condensable, variación de la temperatura de los estantes, espesor del hielo. | La trampa de frío se mantiene ultrabaja; las temperaturas de los estantes son muy uniformes; El espesor de la capa de hielo permanece seguro. | Picos de temperatura en la trampa fría; tasas de calentamiento excesivas; fluctuaciones del vacío; derretimiento localizado del estante. | Capítulo 4 | Sistemas de refrigeración de servicio; suavizar las rampas de calefacción; purgar gases no condensables; optimizar los bucles de aceite de silicona. |
| 5. Inspección de la bomba de vacío (evaluación de la fuente de energía) | Aísle la degradación del rendimiento de la propia bomba de vacío. | Nivel de emulsificación del aceite de la bomba, condición del filtro de escape, desgaste de las paredes de la cámara y las paletas. | El aceite de la bomba permanece claro; extractores de aire limpiamente; El vacío máximo y la velocidad de la bomba cumplen con las especificaciones de fábrica. | El aceite se vuelve blanco lechoso; alta contrapresión de escape; velocidad de bombeo lenta; ruido/vibración elevados. | Capítulo 5 | Lave y reemplace el aceite de la bomba de vacío; renovar los filtros de escape; reconstruir o reemplazar los componentes internos desgastados. |
| 6. Problemas no resueltos | Se requieren pruebas de diagnóstico avanzadas o soporte experto del fabricante. | Defectos de diseño/tamaño del colector, detección avanzada de fugas (espectrometría de masas de helio), evaluación del envejecimiento del sistema. | Los diagnósticos profesionales identifican fallas de ingeniería subyacentes específicas. | Todos los pasos anteriores resultan normales, pero el rendimiento del vacío sigue siendo deficiente. | Resumen completo | Comuníquese con el fabricante del equipo o con un equipo técnico especializado para realizar un diagnóstico de ingeniería profundo. |
Capítulo 6: Mitigación de las alarmas de anomalías de vacío en el origen: el diseño del equipo evita los problemas de mantenimiento
Como lo demuestra el análisis técnico anterior, la mayoría de las anomalías en el nivel de vacío no ocurren porque un solo componente se rompa repentinamente. En cambio, son el resultado colectivo de interacciones entre el sellado del sistema, la refrigeración, los controles de calefacción, los perfiles de recetas y el conjunto de vacío.
Para las empresas centradas en una producción predecible y a largo plazo, el verdadero valor no reside sólo en saber cómo solucionar un fallo, sino ensi el equipo fue diseñado para mitigar estos riesgos durante su fase de diseño.
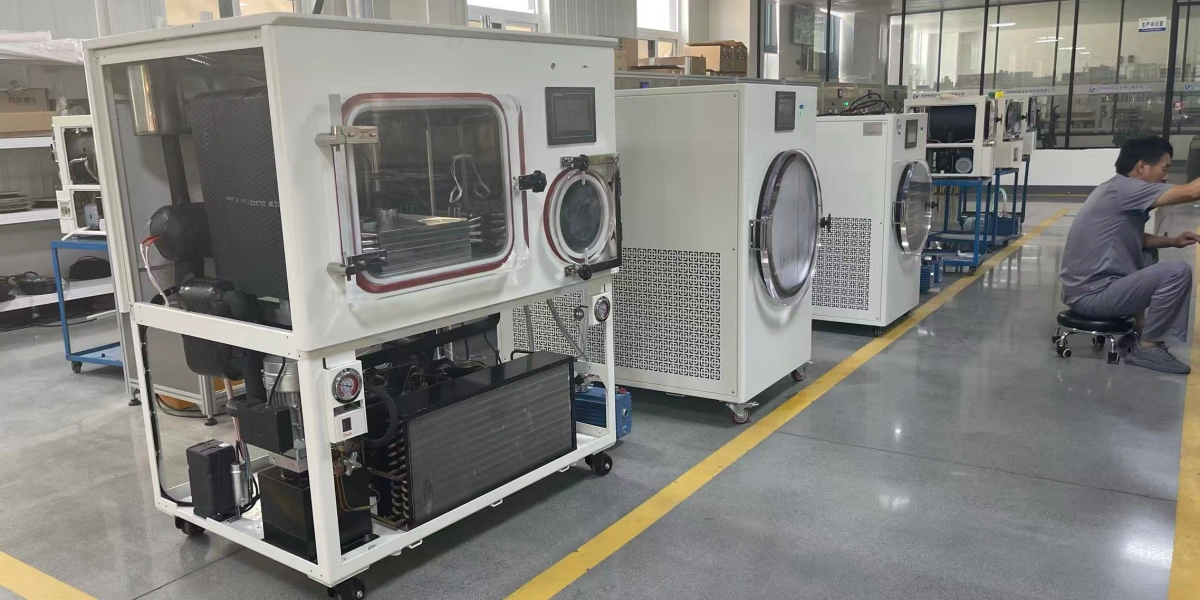
"Construido por ingenieros, no por intermediarios": el espíritu de fabricación de Geliss
Respaldado por más de 15 años de experiencia dedicada en I+D y fabricación de maquinaria de liofilización al vacío, Geliss maneja todo, desde la fabricación de cámaras estructurales hasta el desarrollo de software de control automatizado a través de nuestros equipos de ingeniería internos. Nos enfocamos en reducir las probabilidades de fallas en la etapa del anteproyecto en lugar de depender del mantenimiento reactivo del campo.
Geliss ha establecido una línea integral de productos que abarca investigación y desarrollo de laboratorio, escalamiento piloto y operaciones comerciales masivas:
-
Serie HFD: Optimizado para I+D de productos, lotes artesanales a pequeña escala y fases de prueba de mercado de marca.
-
Serie de laboratorio: Ofrece interfaces de monitoreo térmico y de vacío de alta precisión para satisfacer las rigurosas necesidades de validación y desarrollo de recetas.
-
Serie piloto e industrial (ZLGJ): Diseñado para una producción comercial continua a gran escala, con optimizaciones específicas en estabilidad estructural, eficiencia energética y tiempos de ejecución extendidos.
1. Ingeniería de trampas de frío altamente eficiente
Para manejar productos con alto contenido de humedad, los sistemas de escala industrial Geliss implementan unSistema de trampa de frío a temperatura ultrabaja de -75 °C, lo que aumenta significativamente la cinética de captura de vapor de agua y mantiene las cargas de humedad alejadas de la bomba de vacío. Para líneas que procesan continuamente carnes, mariscos o alimentos premium para mascotas, este diseño reduce drásticamente las frecuencias de emulsificación de aceite y extiende las ventanas de mantenimiento programado.
2. Sistemas de circulación de aceite de silicona para una uniformidad térmica impecable
Las unidades de la serie industrial Geliss utilizan colectores de calentamiento de aceite de silicona de circuito cerrado. En comparación con las configuraciones de elementos eléctricos heredadas, este enfoque elimina la estratificación de temperatura entre los estantes, brindando una distribución del calor perfectamente uniforme. En condiciones normales de funcionamiento,La variación de la temperatura del estante está estrictamente controlada dentro de ±1°C., evitando el colapso localizado de la masa fundida, el secado desigual y las fluctuaciones de vacío, al tiempo que se garantiza una consistencia absoluta del lote.
3. Arquitectura de sellado reforzada y resistente
Las cámaras de secado Geliss se someten a estrictos protocolos de soldadura de penetración total. Antes de salir de nuestra fábrica, cada unidad se somete aDetección de fugas por espectrometría de masas de helio, escaneando todas las costuras de soldadura y líneas de vacío para eliminar los vectores de microfugas causados por la tensión del material o los microhuecos de soldadura durante años de producción continua. Esta solidez estructural se traduce directamente en un alto tiempo de actividad operativa y costos mínimos de mantenimiento del ciclo de vida.
Consulta y soporte de ingeniería
Una anomalía del vacío es simplemente un síntoma; las verdaderas causas fundamentales suelen estar ocultas dentro de los diseños estructurales, la configuración del proceso y los equilibrios termodinámicos. Si bien el establecimiento de procedimientos operativos estándar científicos permite una rápida resolución de problemas en el campo, invertir en una máquina diseñada sistemáticamente evita por completo estos cuellos de botella operativos.
💬[Conéctese hoy con el equipo de ingeniería de Geliss para recibir asesoramiento especializado sobre configuración de equipos, planificación del piso de las instalaciones y soporte personalizado para el proceso de liofilización adaptado a sus líneas de productos.]
ENVIAR MENSAJE