Descubriendo la lógica empresarial y técnica detrás del auge mundial de la liofilización de alimentos para mascotas
[Introducción]
En los últimos años, hemos estado monitoreando de cerca los datos de las exhibiciones globales de productos para mascotas y el comercio electrónico transfronterizo. Fundamentalmente, al hacer referencias cruzadasTendencias de Googlebuscar curvas conEuromonitor Internacionalinformes sobre el consumo mundial de mascotas, queda claro quecomida para mascotas liofilizadano se hizo popular de la noche a la mañana. Esta tendencia no es simplemente una simple mejora de un producto, sino el resultado inevitable de cambios macroeconómicos globales entrelazados.
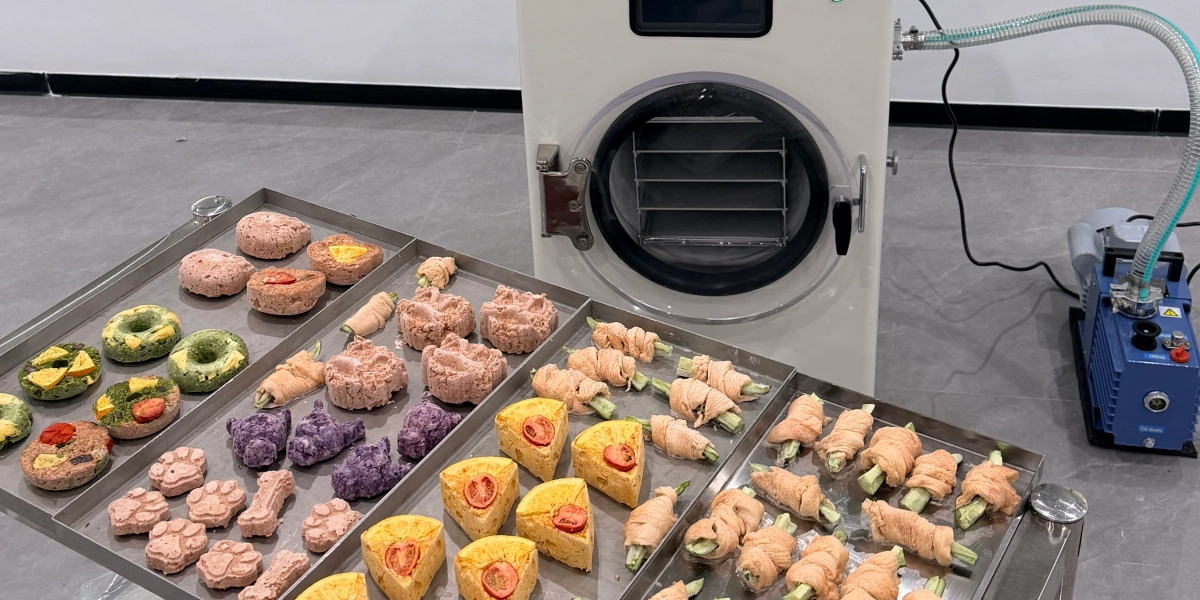
Capítulo 1: Tasas de natalidad en descenso a nivel mundial en contextos macroeconómicos y la llegada de la era de la "humanización de las mascotas"
Si se analiza el mercado de consumo desde una perspectiva global, la lógica subyacente detrás de la explosión de cualquier tendencia del mercado es invariablemente un cambio en las necesidades humanas. El rápido crecimiento del mercado de alimentos para mascotas liofilizados es un reflejo directo de los cambios estructurales demográficos globales manifestados en el mercado de consumo. Atasa de natalidad en decliveha impulsado un aumento en la demanda de "compañía emocional humana".
1. Las tasas de natalidad mundiales continúan disminuyendo, lo que amplía la brecha emocional
Según datos delDivisión de Población de las Naciones Unidas, en el presente año de2026, el número medio mundial de hijos nacidos por mujer es2.2. A mediados del siglo pasado, esta cifra superó 5, lo que significa que esta cifra se ha reducido a más de la mitad en sólo sesenta años. En demografía, existe un concepto llamado "nivel de reemplazo", que significa que se requiere un promedio de 2,1 hijos por mujer para mantener un tamaño de población estable a largo plazo. Si bien 2,2 aparece ligeramente por encima de esta línea, está muy sesgado por regiones con alta densidad de población como África e India; en Europa, la tasa de natalidad en regiones como Italia es sólo1.18, mientras que en España y Polonia es una mera1.1.
Las tasas de natalidad en constante caída, combinadas con un envejecimiento acelerado de la población, están remodelando las microestructuras de las familias en todo el mundo. El tamaño de las familias se está reduciendo, los hogares unipersonales están aumentando y, en consecuencia, la brecha en el "compañismo emocional" se está ampliando. En este contexto, tener una mascota está pasando de ser una mera "elección de estilo de vida" a un vehículo fundamental para llenar vacíos emocionales.
2. Cómo la "humanización de las mascotas" impulsa los precios superiores de los productos de la industria
Informes de la industria deAPPA (Asociación Estadounidense de Productos para Mascotas)yFEDIAF (Federación Europea de la Industria de Alimentos para Mascotas)revelan exactamente la misma tendencia:Humanización de mascotasestá alterando fundamentalmente la lógica subyacente de la industria de productos para mascotas. Como gasto esencial en la tenencia de mascotas, el crecimiento de los alimentos para mascotas es particularmente destacado.
En 2024,21%de los dueños de gatos organizaron fiestas de cumpleaños para sus mascotas, un250%aumento en comparación con 2018. Las ventas de alimentos premium para perros y gatos crecieron en5%y9%respectivamente, mientras que las ventas de fórmulas básicas disminuyeron. Los dueños de mascotas están definiendo las estructuras dietéticas de sus mascotas de la misma manera que crían a los niños:Más naturales, más nutritivos y menos procesados.. Esta es la fuente principal de márgenes de precios superiores para los alimentos para mascotas liofilizados.
Capítulo 2: Limitaciones de los alimentos tradicionales para mascotas y el auge de las tendencias en alimentos frescos para mascotas
Una vez que los consumidores hacen la transición mental para tratar a las mascotas como a sus propios hijos, los defectos nutricionales de los alimentos tradicionales de bajo costo para mascotas inevitablemente quedan bajo un amplio escrutinio del mercado.
1. El "desajuste" natural entre los alimentos procesados a altas temperaturas y los instintos de carnívoros como perros y gatos
Tradicionalcroquetas extruidasy los procesos de deshidratación a temperatura baja a media son soluciones inherentes diseñadas para la producción en masa y el almacenamiento de bajo costo. Las temperaturas de extrusión normalmente oscilan entre100°C a 110°C. Si bien este rango de temperatura destruye la mayoría de las bacterias dañinas y extiende la vida útil, el procesamiento a alta temperatura destruye simultáneamente la mayoría de los nutrientes de los alimentos.
Las investigaciones indican que después de la esterilización a alta temperatura y alta presión,Vitamina A, Vitamina E, y múltiplesVitaminas del complejo B (tiamina, riboflavina, etc.)en los alimentos enlatados para mascotas se degradan significativamente con altas temperaturas.
Aún más crítico es elReacción de Maillard—una reacción química entre aminoácidos y azúcares reductores a altas temperaturas. Esto no sólo reduce la biodisponibilidad de aminoácidos esenciales como la lisina, sino que sus productos de reacción también pueden promover la degradación detaurinapor la microbiota intestinal. La taurina es un nutriente fundamental que los caninos y felinos, especialmente los gatos, no pueden sintetizar por sí solos y deben obtener de su dieta. Si bien la producción industrializada en masa resuelve el problema de "alimentar lo suficiente", sacrifica la posibilidad de "alimentarse bien".
2. El auge mundial de las dietas frescas y sus puntos débiles en el mundo real
En los últimos años, junto con la popularización del conocimiento científico sobre los perros y gatos como carnívoros, la "alimentación cruda" ha pasado de ser marginal a ser algo común. Según un informe de investigación de mercado publicado porLa empresa de investigación empresarial, el tamaño del mercado mundial de alimentos crudos para mascotas alcanzó aproximadamente$3.68 mil millones de dólaresen 2024, y se prevé que crezca hasta aproximadamente$6.2 mil millones de dólarespara 2029, con untasa de crecimiento anual compuesta (CAGR) de aproximadamente el 11%durante el período de pronóstico. Este crecimiento sostenido demuestra que los alimentos para mascotas naturales, mínimamente procesados y altamente nutritivos se están convirtiendo en una importante dirección de desarrollo en el mercado mundial de alimentos para mascotas.
Sin embargo, la carne cruda fresca tradicional siempre ha enfrentado puntos débiles en el mundo real:Altos costos de transporte en la cadena de frío.,Vulnerabilidad a la contaminación bacteriana y viral.(especialmente Salmonella y Listeria), yalmacenamiento inconveniente. En este momento, el mercado exige una alternativa definitiva que equilibre la "nutrición totalmente natural" con el "almacenamiento conveniente".
El valor de laproceso de liofilizaciónbrilla precisamente en este momento. El secado a baja temperatura preserva los componentes nutricionales activos de los ingredientes frescos, mientras que la carne deshidratada no deja caldo de cultivo para las bacterias, logrando perfectamentealmacenamiento ambientalytransporte conveniente.
Capítulo 3: ¿Por qué las "golosinas liofilizadas para mascotas" pueden servir como punto de entrada dorado para las marcas emergentes?
En las condiciones contradictorias en las que las golosinas frescas para mascotas son ricas en nutrientes pero difíciles de almacenar, podría decirse que la tecnología de liofilización proporciona la solución perfecta. Sin embargo, para las empresas emergentes, ¿por qué se recomienda pasar de las "golosinas" en lugar de los "alimentos básicos"? La respuesta se esconde en tres realidades comerciales.
1. Las golosinas son una compra emocional para los dueños de mascotas
La elección del alimento básico para mascotas es racional: las fórmulas equilibradas y la nutrición integral son factores que todo dueño de una mascota debe evaluar, y cambiar abruptamente las fórmulas introduce riesgos inherentes.
Las golosinas son diferentes. Las delicias liofilizadas elaboradas con ingredientes crudos frescos y únicos, como cubos de pechuga de pollo, trozos de salmón y rodajas de hígado de res, tienenbajos costos de toma de decisiones. Los dueños de mascotas no los compran para llenar el estómago de sus gatos o perros, sino como "recompensa" y "momento de alegría" durante las interacciones con sus queridas mascotas. En términos industriales, esto proporciona a los clientesvalor emocional.
El sector de las golosinas para mascotas se está expandiendo rápidamente.Ingredientes totalmente naturales y ricos en proteínas y productos poco procesados.se están convirtiendo en los principales impulsores que aceleran el crecimiento de la industria. Las golosinas para mascotas liofilizadas ya se han convertido en un componente esencial del mercado de alimentos premium para mascotas, lo que abre más oportunidades de mercado para marcas emergentes yFabricantes OEM/ODM.
2. El proceso de liofilización convierte una "carga de la cadena de frío" en una "ventaja logística"

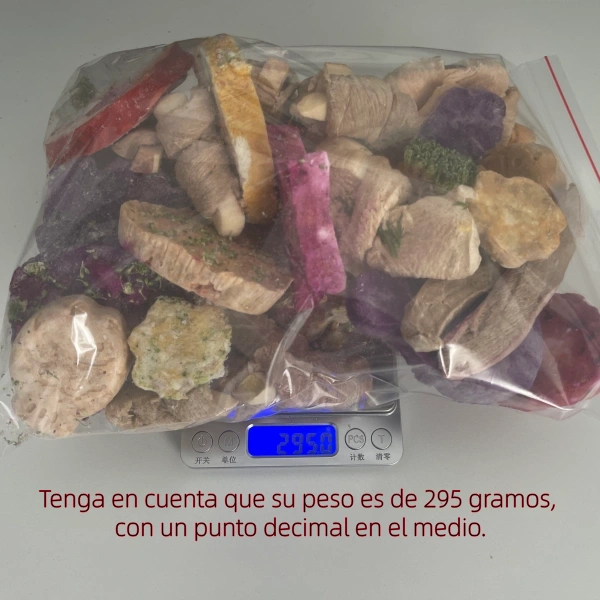
La carne procesada mediante liofilización elimina aproximadamentemás del 95% de su humedad. El peso del producto terminado esreducido en más del 80%—Lo que significa que una tonelada de carne fresca cruda deja menos de 200 kilogramos de producto terminado liofilizado.
Esto significa que tuLos costos de envío se reducirán drásticamente.. Para las marcas que operan en el comercio electrónico transfronterizo y que necesitan vender productos a mercados extranjeros mediante transporte marítimo o aéreo, los gastos de transporte ahorrados se acumularán en una suma sustancial. Al mismo tiempo, los productos liofilizadosNo requiere logística de cadena de frío y se puede enviar a temperatura ambiente por mar., ahorrando alquiler de frigoríficos de almacenamiento en frío y eliminando al mismo tiempo el riesgo de daños a la carga debido a fallas en la cadena de frío.
3. La barrera de I+D para la carne de origen único es mucho menor que la de los alimentos básicos de precio normal
Una fórmula exitosa de alimento básico para mascotas requiere cálculos precisos de los equilibrios de aminoácidos, minerales y vitaminas; incluso una ligera desviación resulta en un desequilibrio nutricional. La producción de golosinas para mascotas liofilizadas simplemente requiere manipular adecuadamente un único ingrediente fresco crudo de primera calidad. Pechuga de pollo pura, hígado de res o pechuga de pato: un ingrediente constituye un producto. Este modelo permite a las marcas emergentes validar rápidamente unaBucle del producto mínimo viable (MVP)dentro de un presupuesto limitado, validando la demanda del mercado con una mínima inversión en I+D.
Evita la necesidad de equipos de ingeniería de fórmulas complejos y ciclos de prueba prolongados. Mediante el uso de materias primas de alta calidad y unliofilizador confiable, puede transmitir claramente una historia de marca que diga: "Solo hay un ingrediente en esta bolsa de golosinas".
Capítulo 4: Ventajas científicas fundamentales de la liofilización frente a la deshidratación tradicional por aire caliente
Las golosinas para mascotas liofilizadas pueden alcanzar precios3 a 5 vecesmás alto que la cecina de carne deshidratada ordinaria. La razón principal no es simplemente el marketing, sino el valor nutricional distintivo que aportan los diferentes métodos de procesamiento de alimentos.
1. Una "ruta de escape nutricional" bajo 10 Pa de presión
Bajo presión atmosférica estándar, el hielo se derrite hasta convertirse en agua, que luego se evapora y se convierte en vapor de agua. Sin embargo, cuando la presión caepor debajo de 10 Pa, el hielo sólido puede directamentesublimadoa estado gaseoso, evitando por completo la fase líquida. El liofilizador congela rápidamente los ingredientes crudos para-30°C a -50°C, luego dibuja un vacío paradentro de 10 Pamientras aplica calor lentamente. Los cristales de hielo se subliman directamente formando vapor de agua y son arrastrados. Durante todo el proceso, no hay "hervido" ni "horneado"; por lo tanto, las moléculas de proteínas evitan la desnaturalización térmica ySe conservan las enzimas activas y las vitaminas..
Por el contrario, el secado con aire caliente se basa en un calentamiento continuo a entre 60 y 100 °C, lo que provoca pérdidas masivas de nutrientes sensibles al calor.
2. Cómo la liofilización supera el "efecto de endurecimiento"
La carne fresca tiene un contenido de humedad de aproximadamente el 70% al 80%. Durante la deshidratación por aire caliente, la humedad de la superficie se evapora primero, formando una capa exterior densa y dura que atrapa firmemente la humedad interna en el interior. El producto resultante esseco por fuera pero mojado por dentro, y esta humedad interna residual provoca continuamente el crecimiento de moho y la oxidación de lípidos con el tiempo.
La liofilización sublima la humedad directamente desde un estado sólido. Debido a que no existe una etapa de secado de superficie preferencial, se produce una deshidratación interna y externa simultánea, eliminando por completo cualquier oportunidad de que se desarrolle endurecimiento.
3. Excelente rendimiento de rehidratación impulsado por la estructura porosa de los alimentos liofilizados
Una vez que los cristales de hielo se subliman, dejan innumerables poros microscópicos en sus posiciones originales, formando unaestructura porosa similar a una esponja. Las mascotas pueden masticarlo sin esfuerzo debido a su textura crujiente y remojarlo en agua tibia durante3 a 5 minutoslo restaura cerca de la textura de la carne fresca. Para los gatos que por naturaleza son reacios a beber agua,golosinas liofilizadas rehidratadasTambién sirve como método de hidratación altamente eficaz.
4. Nutrientes y sabores encerrados, impulsando la palatabilidad al máximo
Debido a que la liofilización opera a bajas temperaturas en todo momento, los compuestos de sabor volátiles prácticamente no sufren pérdidas. Sin necesidad de paladares artificiales añadidos, el aroma puro y auténtico de la carne cruda es suficiente para conquistar incluso a los perros y gatos más selectivos.
De un vistazo: tecnología de liofilización frente a deshidratación por aire caliente
| Dimensión de comparación | Tecnología de liofilización | Deshidratación por aire caliente |
|---|---|---|
| Principio de procesamiento | Sublimación bajo 10 Pa(Hielo sólido → Vapor) | Evaporación mediante aire caliente (agua líquida → vapor) |
| Temperatura de procesamiento | Congelado de -30°C a -50°C, sublimación a baja temperatura | Aire caliente continuo a 60–100°C |
| Tasa de retención de nutrientes | ≥95% | 30%-50% de pérdida |
| Tasa de retención de proteínas | Aprox. 98% | Aprox. 70% |
| Retención de vitamina B1 | 72% más alto que las croquetas de alta temperatura | Se degrada fácilmente con altas temperaturas. |
| Tasa de retención de taurina | ≥90% | Causa pérdidas masivas |
| Apariencia | Conserva la forma originaly color vibrante | Contracción, decoloración |
| Estructura interna | Estructura porosa similar a una esponja, ligero y crujiente | Denso y duro, difícil de masticar. |
| Tiempo de rehidratación | 3 a 5 minutos para restaurar la textura de la carne fresca | Prácticamente no hay capacidad de rehidratación |
| Fuente de sabor | Puro aroma a carne, no se necesitan paladares | Aroma cocido reacción de Maillard |
| Contenido de humedad | 2%–5% | 6%–20% |
| Estabilidad de almacenamiento | Estable a largo plazo a temperatura ambiente. | Vulnerable a los riesgos de oxidación y moho. |
| Margen de prima del producto | El precio suele ser entre 3 y 5 veces mayor que el de los productos deshidratados. | Alto volumen, bajo margen y prima limitada |
En resumen, la brecha entre la liofilización y la deshidratación no es una cuestión de ser "ligeramente mejor", sino una diferencia fundamental en los principios físicos. uno se basa ensublimación a baja temperaturapara retener los nutrientes, mientras que el otro utilizaaire caliente a alta temperaturapara expulsar la humedad. En consecuencia, uno exige un precio superior, mientras que el otro sólo puede competir con grandes volúmenes y bajos márgenes. Para los empresarios de golosinas para mascotas que buscan construir una marca, esta decisión no es difícil de tomar.
Capítulo 5: Control de procesos en liofilización comercial y errores comunes en la producción en masa
Una muestra de laboratorio impecable no significa que pueda replicarse directamente para la fabricación comercial en el taller. Al pasar de las pruebas de laboratorio a la producción en masa, la mayoría de las pequeñas empresas sin experiencia caen de cabeza en trampas industriales que los externos no ven.
1. Curvas de proceso estándar para liofilización a escala industrial
La liofilización es mucho más compleja que simplemente "congelarlo, aspirar y esperar los resultados". Una curva completa de liofilización de grado industrial se divide en tres fases distintas:
-
Precongelación (-30°C a -40°C): Una vez que la carne fresca ingresa a la cámara de secado, se congela instantáneamente, lo que hace que la humedad se fije en pequeños cristales de hielo.Cuanto más pequeños son los cristales de hielo, más uniformes son los poros microscópicos que quedan después de la sublimación., lo que produce una frescura y rehidratación superiores del producto. La congelación lenta crea grandes cristales de hielo que perforan las paredes celulares, lo que provoca una pérdida masiva por goteo al descongelarse.
-
Secado primario (secado por sublimación): El sistema genera vacío y aplica calor a los estantes, lo que hace que los cristales de hielo se sublimen. Este paso extraeagua libre: representa aproximadamente del 90 % al 95 % de la humedad total del ingrediente. Las temperaturas de los estantes deben mantenerse precisamente por debajo del punto de congelación para garantizar que los cristales de hielo no se derritan.
-
Secado secundario (secado por desorción): El paso final desorbe"agua ligada"unidos químicamente a proteínas y polisacáridos. Esta agua unida es difícil de eliminar y requiere un aumento controlado en la temperatura del estante para reducir la humedad residual del 3 % al 5 %.por debajo del 2%, cumpliendo con el estándar para almacenamiento ambiental a largo plazo.
Cada paso exige parámetros estrictos que rigen las pendientes de calentamiento, el mantenimiento del vacío y la duración del ciclo.
2. Sobretensiones de vapor y emulsificación del aceite de la bomba de vacío
La carne fresca tiene un contenido de humedad que oscila entre el 70% y el 80%. Cuando el material pasa a la fase de secado primario, se libera un inmenso volumen de vapor de agua en un período de tiempo corto y concentrado. En teoría, para sublimar cada kilogramo de hielo se necesitan aproximadamente 2.800 kJ de calor. Para 100 kg de carne fresca con un contenido de humedad del 75%, completar solo el proceso de sublimación de humedad requiere un aporte térmico teórico superior a 200.000 kJ. En la liofilización industrial real, los sistemas también deben superar las pérdidas por transferencia de calor, el consumo de energía de los equipos y las etapas secundarias de secado; por lo tanto, las necesidades operativas de energía en el mundo real son significativamente más altas que las bases teóricas.
Si el liofilizadorEl condensador de la trampa de frío tiene una capacidad insuficiente para atrapar hielo., el vapor de agua que surge no se puede capturar a tiempo y se precipita directamente hacia la bomba de vacío. Cuando el vapor de agua se mezcla con el aceite de la bomba bajo altas temperaturas de funcionamiento, se produce un efecto devastador.reacción de emulsificaciónocurre. El aceite de la bomba de vacío cambia de transparente a blanco lechoso, lo que provoca que su rendimiento de lubricación experimente una caída catastrófica. En consecuencia, la presión del sistema fluctúa enormemente, los niveles de vacío caen y todo el lote de costosa carne fresca colapsa yse derrite en un estado arruinadodentro de la cámara de secado.
Este es uno de los problemas más fatales en la liofilización a escala comercial. Una vez que una trampa de frío falla o funciona de manera ineficiente, una cámara entera de inventario puede arruinarse por completo en una sola hora.
3. La variación de la temperatura del estante desencadena el "colapso de fusión"
Cuando los alimentos en varias bandejas de productos se someten a un secado por sublimación simultáneo, si la temperatura del estante superior es de -5°C mientras que la del estante inferior es de +2°C, surge un escenario en el que "una capa todavía se está sublimando mientras que otra capa ya ha comenzado a derretirse". Los cristales de hielo derretidos se convierten en agua líquida, empapando la matriz originalmente porosa en una pasta de carne blanda.
Cuando un liofilizador funciona con unSi la variación de la temperatura del estante excede ±3°C, la tasa de rechazo del producto aumenta dramáticamente. Dentro del mismo lote, algunos productos pueden secarse completamente mientras que otros experimentan el derretimiento de cristales de hielo debido al sobrecalentamiento localizado. Esto crea graves inconsistencias, con variaciones en el contenido de humedad entre diferentes posiciones que alcanzanmás del 5%.
Sistemas avanzados de control térmico que limitanvariación de la temperatura del estante dentro de ±1°Creduzca este margen a un tercio de los métodos tradicionales, mejorando drásticamente la uniformidad del lote. Esta variación técnica es la razón principal por la que muchos sistemas logran una tasa de éxito del 99 % en las pruebas de laboratorio, pero sufren tasas de desperdicio asombrosas durante el escalado en fábrica.
Resumen
Una muestra de laboratorio exitosa no garantiza la producción en masa en el taller.Aumentos repentinos de vapor, emulsificación del aceite de la bomba y variación de la temperatura del estante—Cada una de estas "trampas industriales" puede provocar la pérdida total de un lote entero. La fase de producción en masa pone a prueba mucho más que una comprensión básica de los principios de liofilización; evalúa minuciosamente los detalles de fabricación y la calidad de ingeniería de la maquinaria.
Capítulo 6: Equipos inteligentes Geliss: adaptación de la solución ideal de producción en masa de liofilización de alimentos para mascotas para su negocio
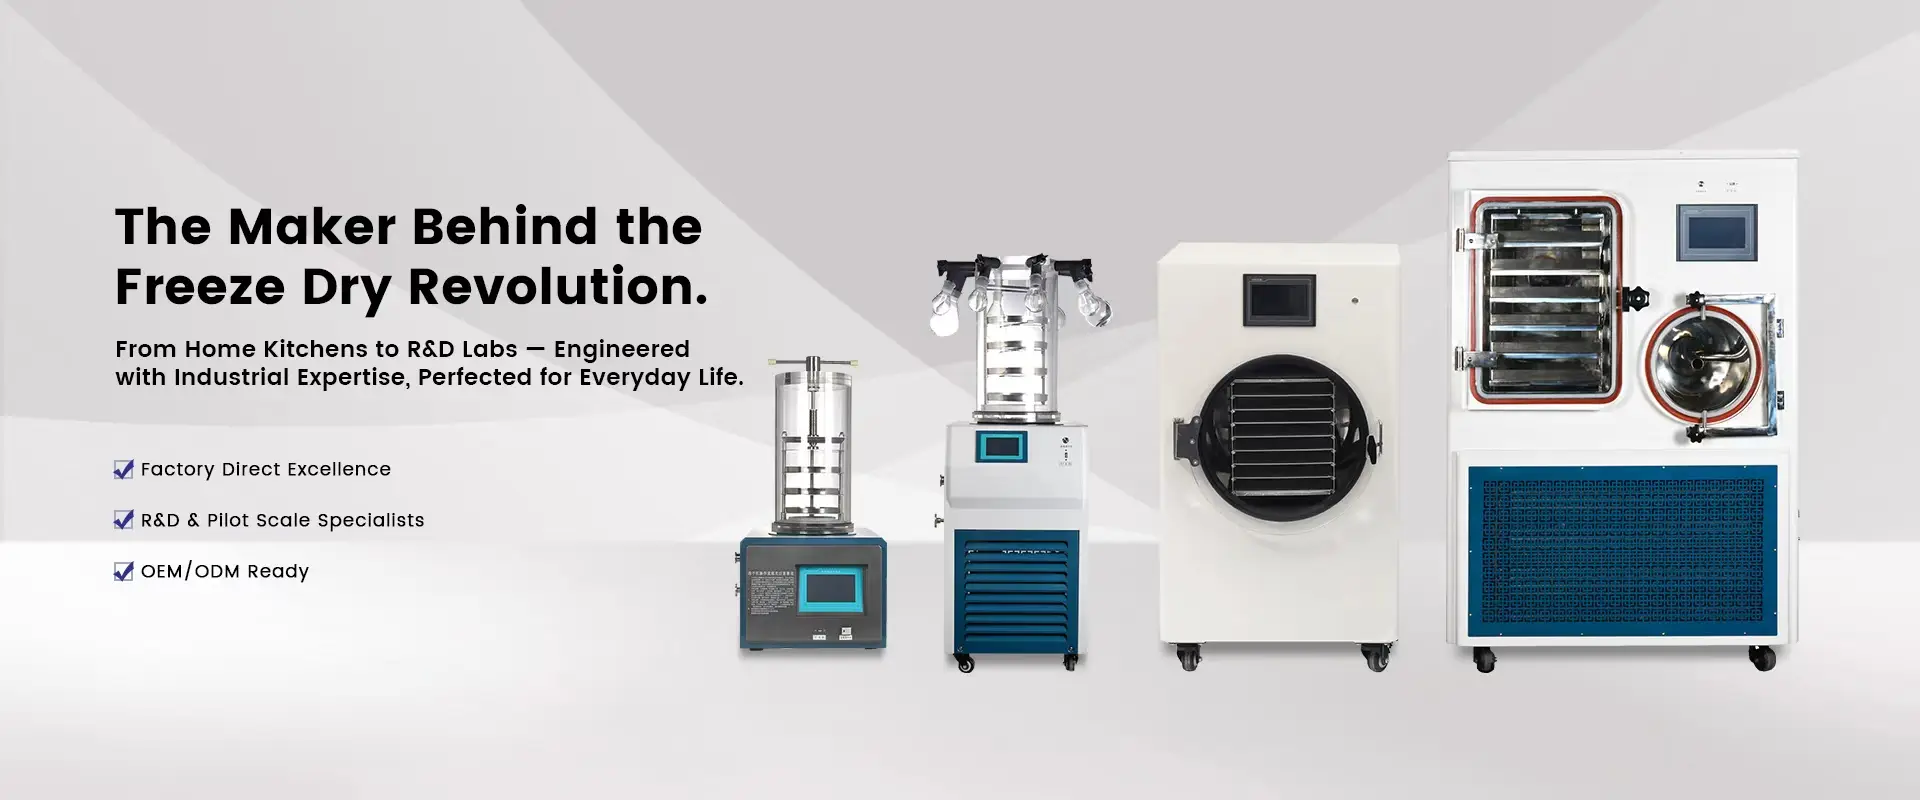
Un liofilizador comercial no es sólo una "caja de hierro que genera vacío"; es un proyecto de ingeniería de sistema integrado y altamente sofisticado.Gelisofrece una solución confiable de procesamiento de liofilización basada en las filosofías de diseño centrales de ingenieros experimentados.
1. Proporcionar a los emprendedores una ruta de actualización fluida y de ciclo de vida completo
-
Serie HFD Inicio / Taller Liofilizadores: Diseñado con una baja inversión de capital inicial, diseñado perfectamente para investigación y desarrollo de recetas de marcas emergentes, producción de muestras en lotes pequeños y negocios minoristas comunitarios privados.
-
Liofilizadores piloto e industriales (p. ej., serie ZLGJ-300): Diseñado para medianas empresas con experiencia operativa que buscan escalar la producción y lograr una producción comercial en masa continua. Con unÁrea de liofilización de 3,15 ㎡ y disposición de estantes 7+1, ofrece una relación de eficiencia energética excepcional para ayudar a las marcas a cerrar la brecha de capacidad sin problemas.
2. Tres ventajas principales de los equipos Geliss
Ventaja 1: ≤ -75°C Sistema de condensador de temperatura ultrabaja para la interceptación total del vapor
Para abordar el persistente problema industrial de la emulsificación del aceite de bomba, los sistemas piloto Geliss vienen de serie con una trampa de frío de temperatura ultrabaja, alcanzando untemperatura del condensador descargado de ≤ -75°C. Lograr untasa de interceptación de vapor de >99%, intercepta completamente el vapor de agua en la fuente, lo que garantiza que el sistema de bomba de vacío funcione de manera estable y mantenga una vida útil prolongada durante la producción continua.
Ventaja 2: Control térmico de precisión de circulación de aceite de silicona de ±1°C, eliminando las zonas muertas de temperatura
Alejándose de los cables calefactores eléctricos baratos que fácilmente causan quemaduras localizadas en el producto, Geliss utiliza unsistema de circulación continua de aceite de silicona industrial. Alcanza un rango de temperatura en el estante descargado de -50 °C a +70 °C, manteniendovariación de temperatura con precisión dentro de ±1°C. Esto garantiza un secado uniforme en todas las bandejas del producto, entregando productos terminados voluminosos y visualmente atractivos sin colapso estructural.
Ventaja 3: Soldadura de penetración total y prueba de fugas de helio al 100 %
Para soportar entornos operativos hostiles caracterizados por años de presión de vacío profunda continua y vibraciones del motor, Geliss utiliza cámaras de secado al vacío de gran calibre. Cada unidad sufrePrueba de fugas de helio 100 % antes de salir de fábrica., eliminando riesgos de microfugas y asegurando una vida útil de los activos demás de 10 años.
Llamado a la acción comercial (CTA)
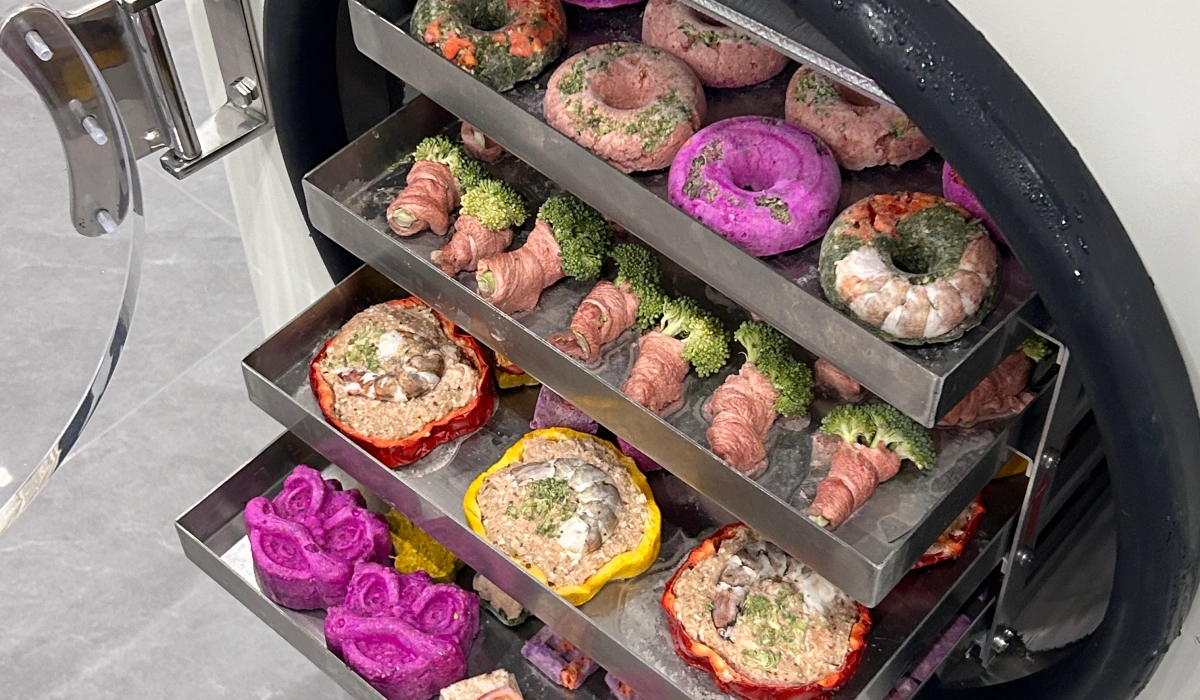
En medio de la ola global de premiumización del consumo de mascotas, un sistema de liofilización estable y altamente controlable sirve como el arma más poderosa de una marca para trascender los ciclos de reemplazo de productos y construir una sólida barrera de ganancias.
💬[Comuníquese con el equipo de ingeniería de Geliss hoy: obtenga su solución de liofilización de alimentos frescos para mascotas personalizada y gratuita, adaptada a sus objetivos de producción.]
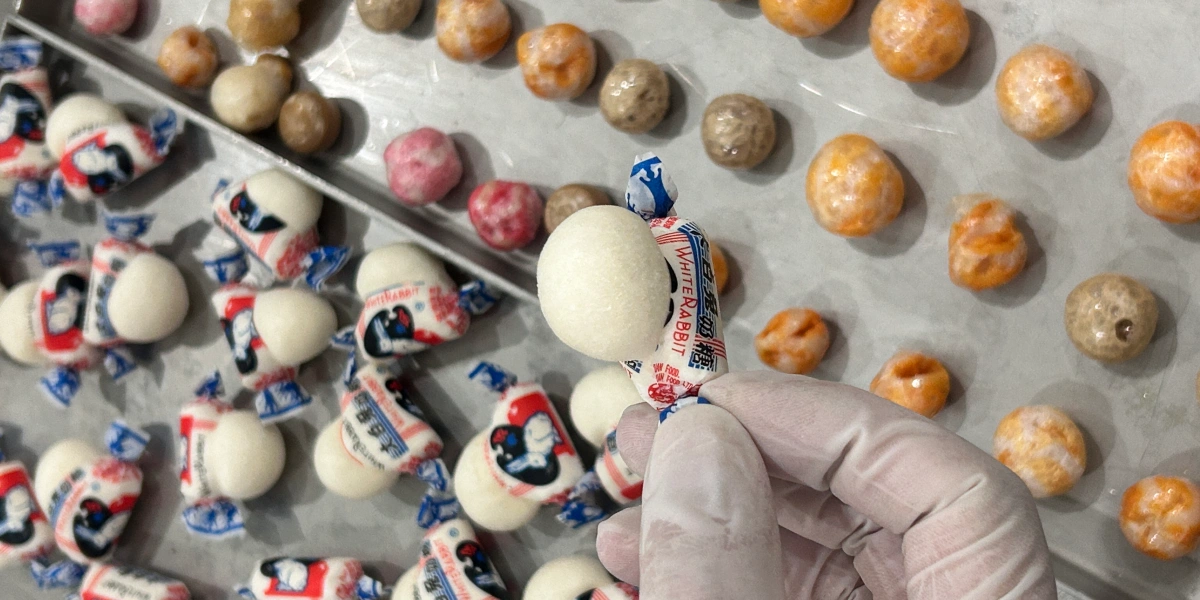
Guía de inicio de dulces liofilizados 2026: Cómo lanzar una marca de dulces rentable con un liofilizador compacto
ENVIAR MENSAJE